Artykuł sponsorowany
Jak rozpoznać, które elementy głowic 80800 i 4000 zużywają się najszybciej w produkcji big-bagów
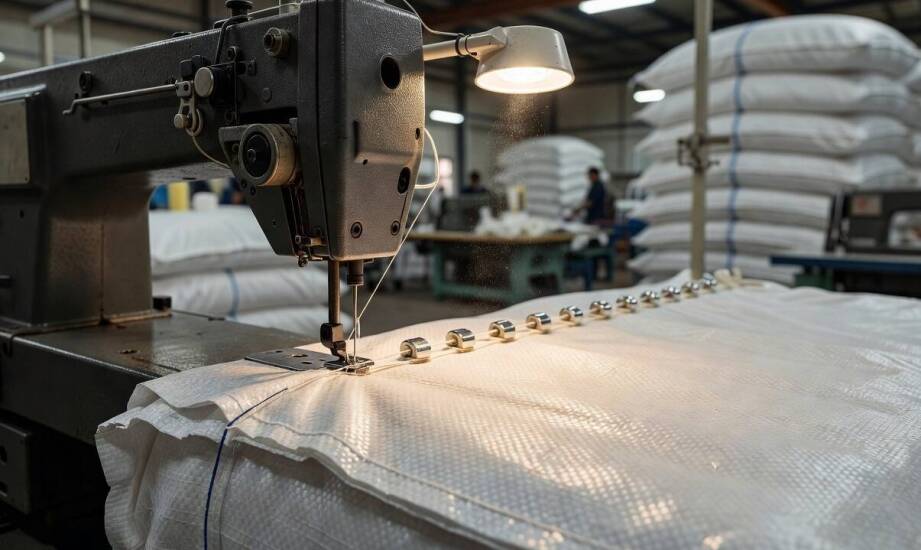
W intensywnej produkcji kontenerów elastycznych wielkogabarytowych nawet ułamek milimetra zużycia w obrębie mechanizmu szyjącego zmienia płynny proces w kosztowny przestój. Linia produkcyjna pracująca pod stałym obciążeniem wymaga bezbłędnego formowania ściegu. Drobne wytarcie elementu prowadzącego nić lub stępienie noża obcinającego łańcuch szybko skutkuje przerwaniem pracy całego stanowiska. Zamiast czekać na awarię, obsługa techniczna musi potrafić wcześnie rozpoznać symptomy degradacji kluczowych podzespołów. Regularna analiza jakości samego szwu oraz uważna obserwacja zachowania maszyny ułatwiają utrzymanie ciągłości procesów i zapobiegają nagłym zatrzymaniom linii.
Elementy odpowiadające za prowadzenie nici, chwytanie i cięcie
Mechanizmy pracujące w szwalniach przemysłowych zmagają się ze specyficznymi obciążeniami, wynikającymi z grubości zszywanych materiałów. W stacjonarnych głowicach z serii 80800, stosowanych w automatycznych i półautomatycznych liniach do produkcji worków big-bag, największe siły działają na chwytacz, igłę oraz mechanizm obcinacza łańcucha nici. Chwytacz zużywa się najszybciej przez powstawanie wyżłobień w oczku niciowym, co jest bezpośrednim skutkiem tysięcy cykli formowania dwunitkowego ściegu łańcuszkowego typu 401. Ciągłe tarcie napiętej przędzy o metalową powierzchnię prowadzi do fizycznej degradacji materiału, co z czasem wywołuje rwanie się szwu.
Ostrza obcinacza łańcucha również ulegają systematycznemu stępieniu przy każdym pojedynczym cyklu cięcia. Z kolei sama igła traci swoją pierwotną geometrię podczas wielokrotnego przebijania grubych, wielowarstwowych taśm polipropylenowych. Wszystkie te podzespoły stykają się bezpośrednio z surowcem oraz przędzą, dlatego ich fizyczne zużycie postępuje znacznie szybciej niż zużycie elementów napędowych czy wałów głównych.
Nieco inny charakter pracy wykazuje seria 4000. Są to przenośne, jednonitkowe maszyny przeznaczone do zamykania worków lekkich i średnich, a nie stacjonarne głowice projektowane z myślą o ciężkich big-bagach. Choć obciążenia mechaniczne są tu relatywnie mniejsze, sam mechanizm cięcia oraz igła wciąż podlegają silnemu tarciu, szczególnie przy wysokim tempie pakowania produktów sypkich. Niezależnie od typu urządzenia uszkodzenia powierzchni kontaktowych wynikają głównie z trudnego, zapylonego środowiska pracy.
Symptomy zużycia szwu i czynniki przyspieszające degradację
Prawidłowa diagnoza stanu maszyny opiera się na uważnej obserwacji formowanego ściegu. Typowe objawy zużycia podzespołów obejmują zauważalne rozluźnienie szwu, nierówny krok igły, strzępienie się nici oraz zmienny opór odczuwalny podczas pracy urządzenia. Poważnym czynnikiem przyspieszającym degradację jest wszechobecny pył. Drobiny powstające z tkanej taśmy polipropylenowej osadzają się na prowadnikach i napinaczach, co zdecydowanie zmienia opory prowadzenia przędzy i prowadzi do przepuszczania ściegów.
Wysoka częstotliwość pracy na linii produkcyjnej oraz konieczność przeszywania wielowarstwowych pasów wzmacniających dodatkowo obciążają układ formowania szwu. Poleganie wyłącznie na liczniku roboczogodzin rzadko daje miarodajne wyniki diagnostyczne. Warunki operacyjne różnią się diametralnie w zależności od stanowiska, gęstości tkaniny oraz jakości stosowanych nici. Zacięcia materiału potrafią zniszczyć chwytacz w ułamku sekundy, niezależnie od tego, kiedy przeprowadzono ostatni przegląd techniczny.
Obserwacja fizycznych objawów pozwala służbom utrzymania ruchu na precyzyjne lokalizowanie problemów. Zauważalne strzępienie nici często wskazuje na wytarte prowadniki, natomiast nierówny, przeskakujący ścieg sugeruje uszkodzenie igły lub błędy w synchronizacji. Z doświadczenia firmy Flexico, dostarczającej systemy napełniania i zamykania pojemników elastycznych, wynika, że szybka reakcja na zmianę dźwięku maszyny ogranicza ryzyko zniszczenia kolejnych elementów. Bieżące monitorowanie zachowania głowic umożliwia obsłudze trafne zidentyfikowanie zagrożenia przed ostateczną awarią. Wystarczy wtedy sięgnąć po dedykowane części zamienne union special, aby sprawnie przywrócić optymalne parametry stanowiska.
Utrzymanie ciągłości pracy szwalni wymaga wcześniejszego przygotowania bazy niezbędnych komponentów eksploatacyjnych. Budowanie minimalnego zapasu krytycznych podzespołów opiera się na analizie rzeczywistego zużycia, tempa cykli operacyjnych oraz specyfiki przetwarzanego materiału. Standardowy zestaw ratunkowy powinien obejmować igły, chwytacze, noże obcinacza oraz kluczowe prowadniki, uzupełniane na bieżąco w miarę eksploatacji. Właściwy moment wymiany wyznacza ostatecznie połączenie widocznych symptomów na szwie, lokalnych warunków zapylenia oraz znaczenia danej maszyny dla całego ciągu technologicznego. Proaktywne podejście do diagnostyki i oparcie procedur serwisowych na obserwacji ściegu minimalizuje ryzyko nieplanowanych postojów i chroni płynność produkcji kontenerów.
Kategorie artykułów
Polecane artykuły

Wynajem sali Warszawa – jakie są najnowsze trendy w aranżacji wnętrz?

Organizery do lodówek – jak zwiększyć przestrzeń i porządek w przechowywaniu żywności?

Informatyka śledcza w Warszawie – na czym polega odzyskiwanie danych i analiza cyfrowa
